Системы хранения, перевалки и управления для цемента, летучей золы, клинкера, угля, шлака, минералов, химикатов и материалов по индивидуальному заказу.
Каким образом владельцы проектов могут сократить затраты на закупку стальных силосов без ущерба для конструктивной целостности? За счёт стратегической стандартизации проектных решений, оптимизации расхода материалов и применения моделей закупок EPC, позволяющих исключить наценки посредников. Что является основной причиной наибольших отклонений в стоимости? Проектирование фундамента и вспомогательные системы, как правило, составляют 30–40% от общей стоимости проекта, что делает их наиболее приоритетными направлениями для оптимизации. В настоящей статье представлены практические стратегии снижения капитальных затрат на протяжении всего жизненного цикла закупок.
Соотношение диаметра к высоте (D/H) напрямую влияет на расход стального листа, нагрузку на фундамент и требования к ветроустойчивости. Для ёмкостей от 5 000 до 20 000 метрических тонн оптимальное соотношение D/H в диапазоне от 0,45 до 0,65 обеспечивает минимальный расход стали на единицу хранимого объёма. Отклонение от данного диапазона ведёт к увеличению требуемой толщины стенок вследствие перераспределения кольцевых напряжений и учёта потери устойчивости под воздействием внешнего давления.
Толщина стенок, как правило, выполняется ступенчатой, а не равномерной. Силос для хранения цемента ёмкостью 10 000 тонн и диаметром 18 метров может иметь толщину листов 6 мм в верхнем ярусе, 8 мм в среднем ярусе и 10 мм в нижнем ярусе, что позволяет снизить общий расход стали на 12–18% по сравнению с конструкцией с равномерной толщиной стенок. Данный ступенчатый подход соответствует линейному уменьшению внутреннего давления снизу вверх и позволяет сэкономить 25–40 тонн стали на каждый силос.
1.2 Планирование модульной ёмкости
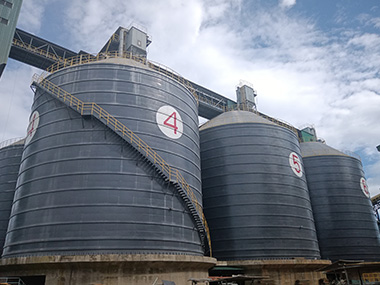
Унификация размеров силосов в рамках проекта с несколькими силосами существенно снижает затраты на изготовление. Когда несколько силосов имеют одинаковые диаметры, производители оптимизируют раскрой стальных листов, сокращая отходы материала с типичных 8–12% до 4–6%. Для комплекса зернохранилища с пятью силосами модульное планирование позволяет сэкономить 80 000–150 000 $ только на затратах на сырьё.
Кроме того, унифицированные диаметры позволяют повторно использовать формовочные матрицы, оснастку и настройки прокатного оборудования при изготовлении. Это сокращает время переналадки на 30–40% и снижает трудозатраты на единицу силоса примерно на 15%.
2. Выбор материалов и антикоррозионная защита
2.1 Стратегия выбора марок стали
Выбор соответствующих марок стали для конкретных элементов силоса позволяет избежать избыточных требований к характеристикам. Конструкционная углеродистая сталь марки Q235B достаточна для большинства стеновых панелей и кровельных конструкций в некоррозионных средах, тогда как высокопрочная низколегированная сталь Q345B применяется для зон повышенных нагрузок, таких как нижний кольцевой брус и узлы разгрузочного конуса. Замена Q235B на Q345B в критических участках повышает предел текучести примерно на 47% при увеличении стоимости материала всего на 8–12%.
Для хранимых материалов с влажностью выше 12% или коррозионной активностью (таких как летучая зола или химические порошки) горячеоцинкованная сталь с цинковым покрытием 275 г/м² обеспечивает 20–30 лет антикоррозионной защиты без необходимости окрашивания. Дополнительная стоимость оцинковки в размере приблизительно 25–35% по сравнению с необработанной сталью окупается за счёт исключения циклов перекрашивания каждые 5–7 лет.
2.2 Оптимизация обшивки и теплоизоляции
Профилированные стальные обшивочные листы (обычно толщиной 0,5–0,7 мм с трапециевидным профилем) обеспечивают конструктивную жёсткость, которая снижает или полностью устраняет необходимость в второстоянных прогонах. Выбор трапециевидного профиля с большей высотой (например, YX35-126-756) позволяет увеличить шаг прогонов с 1,5 м до 2,0 м, сокращая массу стальных прогонов на 25–30%. Для хранения термочувствительных материалов (семенного зерна, продуктов пищевого назначения) сэндвич-панели с полиуретановым наполнителем толщиной 50–100 мм обеспечивают теплоизоляцию с коэффициентом R-3,5 до R-7,0, поддерживая колебания внутренней температуры в пределах ±3°C в год.
3. Оптимизация фундаментов и конструкций
3.1 Выбор типа фундамента
Стоимость фундаментов составляет 15–25% от общих затрат по проекту силоса и предоставляет значительный потенциал оптимизации. Ленточные фундаменты по обвязке (ring-beam) подходят для большинства грунтовых условий с несущей способностью выше 120 кПа и требуют примерно на 40–60% меньше бетона по сравнению с фундаментами в виде сплошной плиты. Для силоса ёмкостью 15 000 тонн на грунте средней плотности ленточный фундамент по обвязке обычно требует 180–250 м³ бетона против 400–550 м³ для сплошного плитного фундамента.
Свайные фундаменты становятся экономически оправданными, когда несущая способность грунта падает ниже 80 кПа или при высокой чувствительности к осадке. Оптимизация длины свай на основе геотехнических изысканий — вместо применения единых коэффициентов запаса — позволяет сократить затраты на сваи на 15–20%. Детальная программа бурения стоимостью $5,000–$15,000 зачастую обеспечивает экономию на фундаменте в размере $50,000–$200,000 для силосов большого диаметра.
3.2 Влияние конструкции системы разгрузки
Системы разгрузки с псевдоожижением снижают остаток материала после опорожнения с 3–5% до менее 1%, напрямую повышая эффективность хранения. Однако система подачи сжатого воздуха, аэрационные элементы и системы управления увеличивают стоимость на $30,000–$80,000 на каждый силос. Для материалов с плохой сыпучестью (влажность >15%, высокое содержание мелких фракций) данная инвестиция окупается в течение 18–24 месяцев за счёт снижения потерь материала и сокращения затрат на ручную очистку.
Механические шнековые системы разгрузки обеспечивают более низкую капитальную стоимость ($15,000–$40,000), но характеризуются более высоким процентом остатка материала. Оптимальный выбор зависит от свойств материала, частоты разгрузки и стоимости рабочей силы в регионе реализации проекта.
4. Модели закупок EPC и традиционные закупки
4.1 Преимущества единой ответственности
Традиционная раздельная закупка (отдельные контракты на поставку стали, изготовление, монтаж и ввод в эксплуатацию) создаёт риски на стыках контрактов, которые, как правило, приводят к перерасходу средств на 8–15% из-за пробелов в координации, задержек сроков и споров по гарантийным обязательствам. Модель EPC (Engineering, Procurement, Construction) консолидирует ответственность под одним подрядчиком, устраняя данные стыки.
EPC-подрядчики с собственными производственными мощностями закупают сталь напрямую у металлургических комбинов, минуя наценки торговых компаний в размере 10–20%. Для проекта с потребностью в 2 000 тонн стали это означает экономию от $200,000 до $500,000 в зависимости от рыночных условий.
4.2 Сроки закупок и рыночные условия
Цены на стальной прокат колеблются на 15–25% ежегодно в зависимости от стоимости железной руды, цен на энергоносители и региональной динамики спроса и предложения. Стратегический выбор времени закупок — размещение заказов в периоды ценовых минимумов, определяемых на основе анализа 12-месячной скользящей средней — позволяет снизить затраты на сырье на 8–12%. EPC-подрядчики с налаженными связями с металлургическими заводами могут фиксировать цены за 60–90 дней до поставки, обеспечивая определенность в затратах, которой редко удается достичь при самостоятельных закупках заказчика.
5. Управление затратами на вспомогательные системы
5.1 Конвейерные системы и перемещение материалов
Нории производительностью 100–500 т/ч стоят от 25 000 до 120 000 $ за единицу в зависимости от высоты и производительности. Оптимизация планировки силосов, позволяющая минимизировать протяженность конвейерных линий и высоту норий, снижает затраты как на оборудование, так и на несущие конструкции. Грамотное применение радиальной конвейерной схемы, обслуживающей четыре силоса от центрального пункта приема, позволяет сократить совокупные затраты на конвейерное оборудование на 20–30% по сравнению с индивидуальными конвейерными линиями к каждому силосу.
5.2 Системы пылеулавливания и безопасности
Силосные фильтры аспирационные, рассчитанные на пиковые значения аэрации и скорости загрузки, обычно стоят от 3 000 до 15 000 $ на силос. Избыточный запас площади фильтрации увеличивает как капитальные затраты, так и расход электроэнергии на работу вентиляторов. Правильный подбор на основе фактического объема вытесняемого воздуха при загрузке (как правило, 1,2–1,5 от скорости притока материала) оптимизирует как первоначальные затраты, так и эксплуатационные расходы.
Предохранительные клапаны давления/разрежения, датчики уровня и системы контроля температуры добавляют от 8 000 до 25 000 $ на силос. Выбор радарных датчиков уровня (1 500–3 500 $) вместо более дорогостоящих радиоизотопных измерителей (8 000–15 000 $) обеспечивает сопоставимую точность для большинства сыпучих материалов при одновременном снижении требований к нормативному соответствию.
6. Расходы в течение жизненного цикла
6.1 Снижение затрат на техническое обслуживание за счёт конструктивных решений
Проектные решения, принятые на этапе закупки, напрямую влияют на расходы на техническое обслуживание в течение 20–30 лет. Болтовое соединение с горячим цинкованием исключает полевую сварку и снижает периодичность окрасочных работ с каждых 5–7 лет до одного раза в 15–20 лет. За 25-летний срок эксплуатации это сводит совокупные затраты на техническое обслуживание на 40–60% по сравнению со сварной конструкцией с лакокрасочным покрытием.
Системы доступа, включая наружные винтовые лестницы, кровельные площадки и люки с ограждениями безопасности, увеличивают стоимость строительства на $10,000–$30,000, но снижают трудозатраты на осмотр и техническое обслуживание за счёт обеспечения безопасного доступа без аренды лесов или применения кранов.
6.2 Энергоэффективность систем аэрации и вентиляции
Системы аэрации низкого давления, работающие при 0,5–1,0 бар, потребляют на 30–50% меньше электроэнергии, чем системы высокого давления (2–4 бар), при эквивалентной эффективности флюидизации материала. Для зернохранилища ёмкостью 10 000 тонн с непрерывной аэрацией эта разница составляет ежегодную экономию на электроэнергии в размере $2,000–$5,000, что за 25-летний период эксплуатации накапливается до $50,000–$125,000
.jpg)

