Qué impulsa realmente los costos de fabricación de silos de acero (y qué no los impulsa)
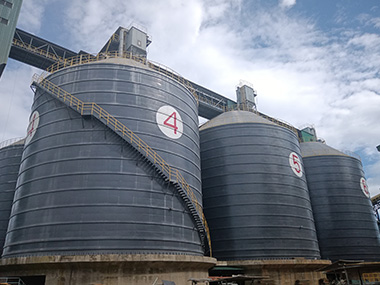
Los costos de fabricación de silos de acero están determinados por el espesor del cuerpo del silo, la complejidad de la soldadura y la preparación superficial. Un silo estándar de clínker de 3.000 toneladas cuesta entre $120.000 y $180.000 de fabricar, pero la adición de revestimientos antidesgaste o el cumplimiento de los códigos sísmicos EN 1991-4 puede elevar ese monto por encima de los $280.000. La selección del material es menos determinante que la mano de obra necesaria para unirlo.
1. Especificaciones del material y espesor del cuerpo del silo
Todos preguntan por el precio de la placa de acero. Es la pregunta equivocada. El verdadero factor de costo no es el precio del metal base, sino el espesor y el grado requeridos para manejar el sólido a granel específico que se va a almacenar.
Por qué 6 mm no siempre es 6 m (Márgenes por abrasión y corrosión)
Si se almacenan materiales pesados y abrasivos como escoria o carbón, un cuerpo estándar de 4 mm no sobrevivirá cinco años. Se necesita un margen por corrosión y abrasión. Esto generalmente implica aumentar el espesor del cuerpo de 4 mm a 6 mm. He aquí la matemática: un incremento de 2 mm en un silo de 10 metros de diámetro añade aproximadamente un 15 % al peso total del acero. Eso significa 15 % más de material, 15 % más de alambre de soldadura y 15 % más de área superficial para limpiar con chorro de arena y pintar. Normalmente especificamos ASTM A1011 o GB/T 700 Q235B para cemento en general, pero cambiamos a Q345B para aplicaciones de alta densidad donde el límite elástico es más determinante que la simple resistencia a la tracción.
El factor de carga sísmica (EN 1991-4)
Las zonas sísmicas lo cambian todo. Si se construye en una zona de alta actividad sísmica, EN 1991-4 establece que el silo debe resistir fuerzas laterales que un silo estático nunca experimenta. He visto proyectos en Turquía e Indonesia donde la carga sísmica requirió rigidizadores anulares que duplicaron el peso del acero estructural. Se requiere un 40 % más de pernos de anclaje —pasando de grado M30 a M48— y una cimentación que necesita un 30 % más de concreto. El cuerpo del silo puede ser de 6 mm, pero la estructura de soporte se convierte en el factor determinante del costo.
2. Soldadura y complejidad de fabricación
El acero cuesta dinero. Eso es evidente. Pero el acero en sí rara vez es lo que destruye el presupuesto. Es la unión, el recubrimiento y el arriostramiento los que agotan la reserva para imprevistos. La mano de obra de soldadura representa entre el 35 % y el 45 % del costo total de fabricación.
Soldadura a tope frente a soldadura de filete (La trampa de la mano de obra)
Las costuras verticales en el cuerpo de un silo requieren soldaduras a tope de penetración completa. No se pueden simplemente traslapar y aplicar una soldadura de filete. Aquí estamos hablando de los estándares ASME Sección VIII. Cada costura vertical necesita escobado posterior (back-gouging) y rectificado antes de la pasada de remate final. Presencié cómo un equipo en Indonesia pasó tres semanas únicamente rectificando costuras verticales en un silo de 15 000 toneladas porque el fabricante omitió el paso de escobado posterior. Detectamos 40 defectos por falta de fusión en los primeros 10 metros. Gastaron $60 000 rehaciendo el trabajo. Una sola soldadura a tope vertical requiere 3 horas-hombre por metro de un soldador calificado. ¿Una soldadura de filete? 0.5 horas-hombre. La especificación dicta el costo.
El costo oculto de los END (Ensayos No Destructivos)
No se trata simplemente de soldarlo y esperar. Los ensayos no destructivos son obligatorios para silos que almacenan materiales peligrosos o de alto valor. Los criterios de aceptación ISO 5817 Nivel B son el estándar. Realizamos ensayos ultrasónicos (UT) al 100 % en costuras verticales y al 20 % en costuras horizontales. El ensayo UT cuesta aproximadamente $45 por metro. En un silo de 20 metros de altura con 8 costuras verticales, eso representa $7 200 solo en ensayos. Agregue la prueba radiográfica (RT) en las uniones críticas, y estará pagando $150 por toma. Si la planta está en una zona remota —como aquella mina de cobre que ejecutamos en Zambia—, movilizar el equipo de END añade $15 000 al presupuesto antes de que siquiera enciendan la sonda.
3. Preparación de Superficie y Sistemas de Recubrimiento
La corrosión es el cáncer de un silo. Si se escatima en la preparación de superficie, el recubrimiento falla y el cuerpo comienza a adelgazarse de adentro hacia afuera. La preparación y el recubrimiento representan típicamente el 20 % del costo total de fabricación.
Abrasivo por Chorro hasta SA 2.5 (El Trabajo Previo Que Nadie Presupuesta)
No se puede pintar sobre cascarilla de laminación. La especificación del recubrimiento exige un acabado por chorro casi blanco, ISO 8501-1 SA 2.5. Esto significa que el acero debe estar libre de aceite, grasa, suciedad, cascarilla de laminación, óxido y pintura. Utilizamos arena de escoria de cobre o óxido de aluminio. Alcanzar SA 2.5 en acero estructural tiene un costo de aproximadamente $25 por metro cuadrado. En un silo de 5000 metros cuadrados, eso equivale a $125 000 solo en chorreado abrasivo. Y se dispone de una ventana de 6 horas antes de que se forme corrosión flash en ambientes húmedos. Recuerdo un proyecto en Malasia donde la humedad alcanzó el 90 %. El equipo realizó el chorreado a las 4 a. m., y para las 9 a. m., el acero ya presentaba corrosión puntual. Tuvimos que repetir el chorreado en el 30 % del silo. El cronograma se retrasó cuatro días.
Epóxico vs. Galvanizado (La Matemática a 30 Años)
La galvanización en caliente (ISO 1461) cuesta entre $80 y $120 por metro cuadrado. Un sistema de epoxi de alto espesor cuesta entre $35 y $50 por metro cuadrado. La reacción instintiva es elegir epoxi. Mala matemática. En un entorno de planta de cemento, los recubrimientos de epoxi se degradan bajo la exposición a rayos UV y se descascaran. Tendrá que volver a recubrir cada 12 años. A lo largo de una vida útil de 40 años, tres ciclos de recubrimiento adicional le costarán $400,000. La galvanización dura 40 años sin mantenimiento alguno. El costo inicial es mayor, pero el costo total de propiedad es un 60 % menor. Solo especificamos epoxi cuando la compatibilidad química del zinc no es adecuada, como en entornos con alto contenido de azufre.
4. Geometría y limitaciones del emplazamiento
Un silo no es un equipo independiente. Debe encajar en su emplazamiento y el terreno debe soportarlo. La interacción entre la geometría del silo y las condiciones físicas del sitio genera variaciones de costo muy significativas.
Relación altura-diámiento (cargas de viento y Eurocódigo)
El Eurocódigo 1, Parte 4 rige las acciones del viento sobre silos. Un silo achatado —digamos, de 15 metros de diámetro y 15 metros de altura— soporta las cargas de viento sin problema. Pero si está limitado por una superficie reducida y necesita un silo de 30 metros de altura y 6 metros de diámetro, las cargas de viento se vuelven enormes. El espesor del casco puede ser de 6 mm para el almacenamiento, pero las cargas de viento exigen 8 mm en los anillos superiores para evitar el pandeo. También se requieren refuerzos helicoidales. Agregar refuerzos incrementa el peso del acero en un 25 %, pero no añade capacidad de almacenamiento alguna. Está pagando por acero que solo sostiene a otro acero.
Emplazamientos reducidos y acceso de grúas
La fabricación en taller siempre es más económica que la fabricación en campo. En un taller, una grúa cuesta $500 al día y los soldadores trabajan en condiciones controladas. En campo, necesita una grúa móvil de 200 toneladas solo para levantar los anillos del casco. Esa grúa cuesta $45,000 al día entre movilización y operación. Si el emplazamiento es reducido —como aquella expansión de terminal de granos en Vietnam, donde teníamos 4 metros de despeje entre el silo nuevo y una galera de transportadores existente—, la grúa no puede girar. Tuvimos que utilizar gatos hidráulicos para izar los anillos del casco. Tres semanas en lugar de una. El cliente pagó $80,000 adicionales por el equipo especializado de izaje. Verifique siempre el radio de la grúa antes de finalizar el diseño.
5. Componentes internos y acero estructural
El casco es solo el contenedor. Los componentes internos determinan si el material realmente fluye por la parte inferior. Subdimensionar los componentes internos es la forma más rápida de convertir un silo de $200,000 en un monumento de concreto de $50,000.
Suelos de aireación y diseños de conos
Los suelos de aireación no son simplemente placas perforadas. Son estructuras diseñadas para soportar todo el peso del material a granel mientras distribuyen aire a 0,5 a 1,0 metros cúbicos por minuto por metro cuadrado. Utilizamos placas de acero de 16 mm de espesor con losetas de fluidización. El costo asciende a 120 dólares por metro cuadrado. Si almacena ceniza volante, necesita un ángulo de cono de 60 grados para garantizar el flujo másico. Un cono de 45 grados cuesta un 20 % menos en acero, pero si la ceniza volante forma bóvedas, gastará 50.000 dólares en cañones de aire y vibradores para romperlas. No soy partidario de los conos de 45 grados para materiales cohesivos. Parecen más económicos sobre el papel, pero son una pesadilla operativa.
Revestimientos de tolvas y placas de desgaste
Si almacena materiales abrasivos como piedra caliza o carbón, el fondo del cono se desgastará en 18 meses sin revestimientos. Utilizamos revestimientos de basalto fundido de 10 mm de espesor o placas de desgaste de acero 16Mn. El basalto fundido cuesta 180 dólares por metro cuadrado y dura 10 años. Un revestimiento estándar de acero 16Mn cuesta 60 dólares por metro cuadrado, pero se desgasta en 2 años. Las cuentas son sencillas: reemplazar un revestimiento requiere una parada completa del silo, andamios y 3 semanas de mano de obra. Esa parada cuesta 10.000 dólares al día. Invierta el dinero en basalto fundido desde el principio.
Caso práctico: El silo de ceniza volante de 5.000 toneladas en Shandong
Un cliente acudió a nosotros con un presupuesto de un fabricante local para un silo de ceniza volante de 5.000 toneladas. El presupuesto era de 140.000 dólares. Parecía excelente. Pero las especificaciones contemplaban un espesor de cuerpo de 4 mm, preparación de superficie SA 1.5 y un cono de 45 grados. Rechazamos las especificaciones. La ceniza volante es altamente abrasiva y cohesiva. Rediseñamos el silo con un cuerpo de 6 mm, chorreado SA 2.5 y un cono de 60 grados con revestimientos de basalto fundido. Nuestro precio fue de 210.000 dólares. El cliente optó por la opción más barata. Dieciocho meses después, el fondo del cono se desgastó y la ceniza volante formó una bóveda sólida. La planta perdió 350.000 dólares en parada de producción y reparaciones de emergencia. Los 70.000 dólares que ahorraron inicialmente les costaron cinco veces esa cantidad en el segundo año.
Preguntas frecuentes
¿La volatilidad del precio del acero retrasa significativamente la fabricación?
Sí. Un aumento del 15 % en los precios de la bobina laminada en caliente incrementa el costo total del proyecto en un 8 %. Nosotros fijamos los precios del acero en el momento de la firma del contrato. Si el cliente retrasa la firma por 30 días, presentamos una nueva cotización. He visto proyectos en Brasil donde el precio del acero aumentó $120 por tonelada en un mes. Eso representa una sorpresa de $40,000 en un silo de tamaño medio.
¿Puedo usar acero más delgado para materiales secos y no abrasivos como la alúmina?
Sí, pero la norma EN 1993-4-1 establece un espesor mínimo de 4 mm para la estabilidad del cuerpo del silo. Utilizar un espesor inferior a 4 mm provoca el pandeo del cuerpo bajo cargas de viento, independientemente de la abrasividad del material. Se puede usar 4 mm para alúmina, pero de todos modos se debe contemplar el margen de corrosión si la planta se encuentra en una zona costera. El aire salino consume 0.5 mm de acero por año.
¿Cuál es el error más grave en costos de fabricación que usted observa?
Especificar un ángulo de cono insuficiente. Un cono de 45 grados cuesta un 20 % menos en acero que uno de 60 grados, pero si su material requiere un flujo de 60 grados, terminará gastando $50,000 en cañones de aire y vibradores para corregir los problemas de formación de túneles de flujo (rat-holes). El acero es barato. Los problemas operativos son costosos.
Deje de especular sobre los costos de los silos
Usted no necesita un silo más barato. Necesita un silo que funcione. En Manxing hemos ejecutado proyectos EPC de silos en más de 30 países, manejando todo tipo de materiales, desde cemento hasta escoria. No solo fabricamos acero: diseñamos soluciones de almacenamiento que toman en cuenta cargas sísmicas, abrasión y dinámica de flujo. Obtenga una cotización de fabricación que refleje realmente la realidad operativa de su planta.